

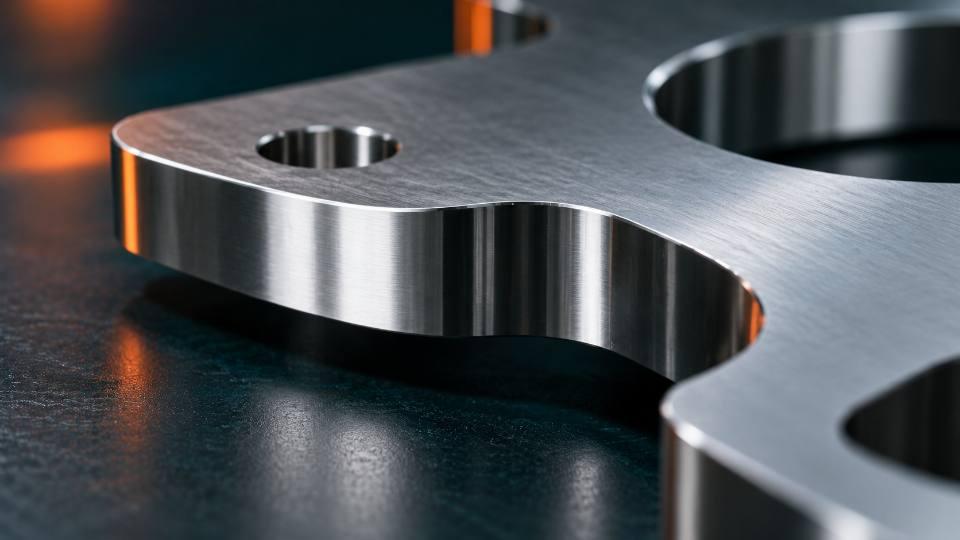
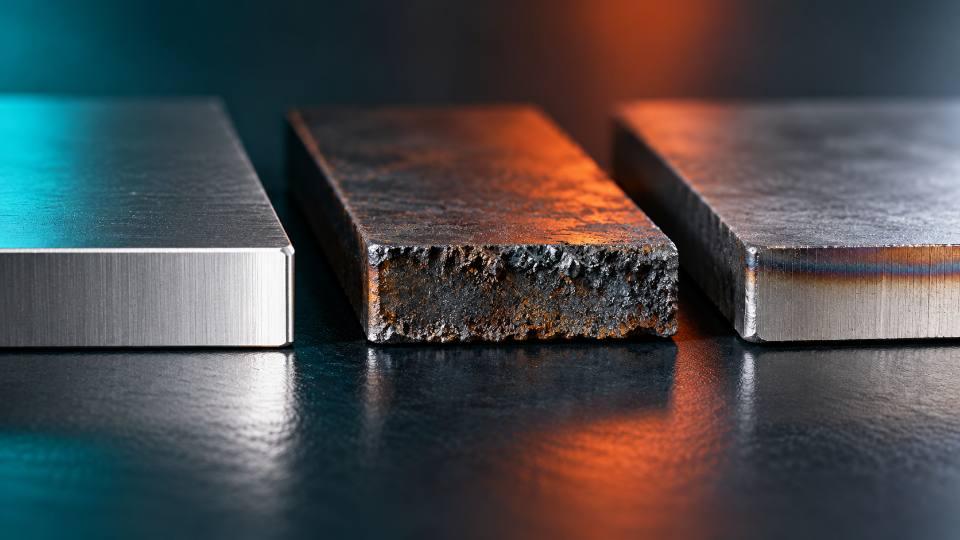
Для нержавеющей стали, алюминия и латуни выбирают азот: он защищает кромку от окисления и дает светлый срез без окалины. Углеродистую и конструкционную сталь, особенно толстую, режут кислородом: экзотермическая реакция ускоряет процесс. Сжатый воздух подходит для тонкого листа, если цвет кромки не критичен.
Зачем при лазерной резке нужен вспомогательный газ
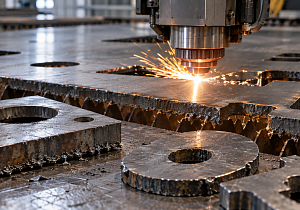
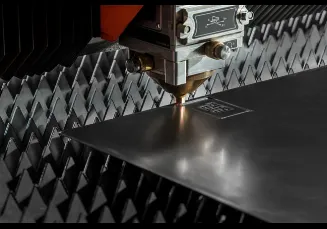
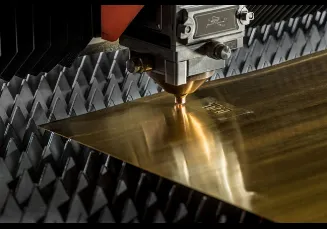
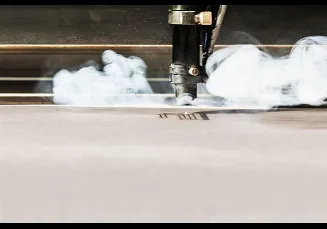
Лазерная резка относится к термическим методам: сфокусированный луч высокой мощности нагревает металл, а система ЧПУ ведет его по контуру через оптические элементы. В точке воздействия металл быстро плавится, сгорает или испаряется. Если расплав не удалить, он снова застынет в канале и кромка получится неровной.
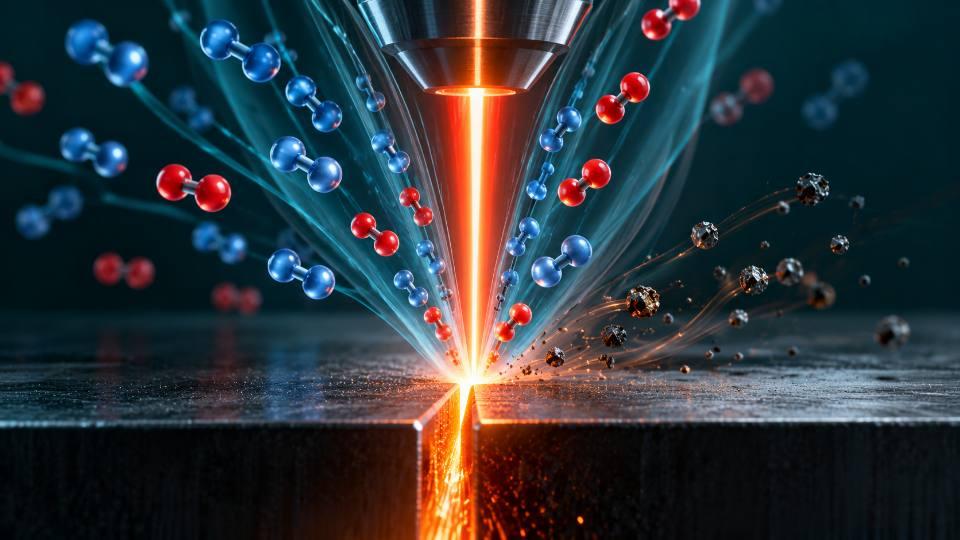
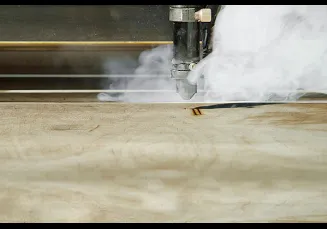
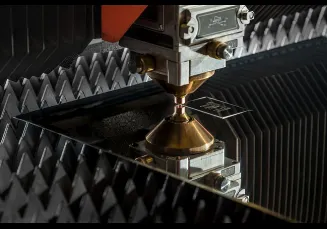
Поэтому при лазерной резке вместе с лучом через сопло режущей головки коаксиально подается поток газа под давлением. Газ для лазерной резки решает сразу несколько задач:
- выдувает расплав и шлак из зоны реза;
- охлаждает нагретую область и снижает риск деформации;
- защищает оптику и защитные стекла от брызг;
- предотвращает окисление или, наоборот, запускает его;
- стабилизирует процесс на высокой скорости.
Сам луч при этом не ослабевает. От выбранной среды зависят цвет кромки, скорость, ширина пропила, объем постобработки и итоговая себестоимость детали.
Какие параметры режима настраивают вместе с газом
Качество реза определяется балансом нескольких величин, которые технолог задает в программе:
- мощность лазера влияет на глубину и скорость раскроя;
- скорость перемещения головки определяет качество кромки, на толстом металле ее снижают;
- положение фокуса задает диаметр пятна, ширину пропила и вертикальную точность;
- давление газа отвечает за выдувание расплава;
- частота импульсов меняет плотность энергии в зоне реза.
Величины зависят друг от друга, и правка одной сразу сказывается на других. Из-за этого режим подбирают в комплексе под марку и толщину металла.
Важно. Универсального газа не существует. Его выбирают по материалу, толщине и требованиям к кромке. Ошибка в выборе способна испортить заготовку, а в худшем случае вывести оборудование из строя.
Резка в среде азота: светлая кромка без окалины
Азот (N₂) инертен. Он вытесняет кислород из канала реза и не вступает в реакцию с нагретым металлом. Горения в такой среде не происходит: металл только плавится, а струя механически удаляет расплав. В результате лазерная резка азотом дает гладкий блестящий срез без окалины и оксидной пленки, при этом кромка сохраняет исходные свойства металла.
Какие металлы режут азотом
Азот выбирают, когда окисление недопустимо или нежелательно:
- нержавеющая сталь, которая теряет стойкость к коррозии даже от малой примеси O₂;
- алюминий: в кислородной среде тугоплавкие оксиды оставляют на его краях заусенцы и наплывы, поэтому этот металл режут только в азоте;
- латунь и медь;
- высоколегированные сплавы и никель;
- низколегированная сталь, если детали пойдут под порошковую окраску и покрытию нужна хорошая адгезия.
Черный металл азотом резать тоже можно, но для большинства задач это избыточно и дорого. Исключение составляет титан: при лазерной резке он реагирует с азотом, крошится и теряет структуру. Для него нужен аргон.
Давление, чистота и расход азота
Рабочее давление азота высокое: как правило, 15-40 бар. Распространенный рабочий диапазон составляет 16-25 бар, для толстой нержавеющей стали 18-26 бар.
Чистота газа должна быть не ниже 99,95%, оптимально 99,99%, для ответственных изделий до 99,999%. Признак недостаточной чистоты заметен сразу: кромка нержавейки желтеет или синеет.
На расход влияют давление перед соплом, размер его отверстия, толщины и теплопроводности металла, мощности лазера и времени непрерывной работы. В среднем он составляет 10-25 м³/ч на толщинах от 1 до 12 мм. Если увеличить диаметр сопла вдвое, расход газа вырастает примерно в четыре раза. Газ подается и во время холостых перемещений головки, это учитывают при планировании закупок.
Ориентировочные режимы резки в азоте:
| Толщина листа, мм | Мощность лазера, Вт | Диаметр сопла, мм | Давление азота, бар | Скорость, м/мин | 2 | 1400-1500 | 1,4 | 8-10 | 2,0-4,0 |
|---|---|---|---|---|
| 4 | 1400-1500 | 1,7 | 12-15 | 1,0-1,2 |
| 2 | 3000 | 2,5 | 17-19 | 0,3-0,4 |
Сильные стороны и ограничения
К плюсам относятся чистая кромка, готовая к сварке или покраске без зачистки, сохранение антикоррозийных свойств и отсутствие коробления, ведь лишнего тепла от реакции горения нет.
Ограничений три: скорость ниже, чем при кислородной резке, расход и стоимость газа высокие, а для стабильной подачи требуется мощное газовое оборудование.
Кислород: скорость и толщина на черном металле
Кислород (O₂) химически активен, и лазерная резка с ним идет по другому принципу. При контакте с нагретым железом он запускает экзотермическую реакцию: металл горит и выделяет дополнительное тепло, которое усиливает действие луча. Поэтому лазерная резка кислородом выполняется быстрее и позволяет резать толстый металл при меньшей мощности лазера.
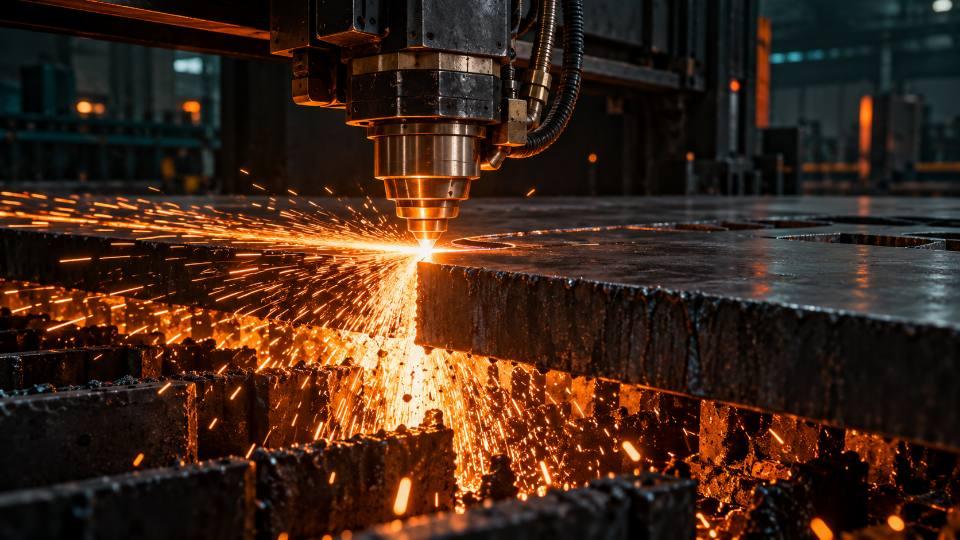
Кислород применяют для углеродистой, конструкционной и низколегированной стали, обычно начиная с толщины 1,5-3 мм. Предельная толщина черной стали при таком способе достигает 25-30 мм. Например, углеродистый лист толщиной 10 мм на источнике 3 кВт режут со скоростью около 1,0-1,8 м/мин.
Нержавеющую сталь кислородом резать нельзя: она окисляется и теряет нержавеющие свойства. Латунь и алюминий в кислороде перегреваются, качественного реза на них не получится.
Давление и чистота O₂
Давление кислорода значительно ниже, чем у азота, и снижается с ростом толщины. Если давление завысить, избыточная экзотермия перегревает кромку и ухудшает геометрию реза.
| Толщина листа, мм | Мощность лазера, Вт | Диаметр сопла, мм | Давление азота, бар | Скорость, м/мин |
|---|---|---|---|---|
| 2 | 800-1000 | 0,5-1,2 | 2,5-5,0 | 7 |
| 8 | 1200-1500 | 1,1-1,6 | 0,5-1,0 | 5 |
| 20 | 2200-2600 | 2,1-2,5 | 0,4-0,6 | 0,7 |
Отдельно настраивают пробивку металла в начале контура. Для пробоя хватает 0,15-0,2 МПа, затем давление поднимают до рабочих 0,5-0,6 МПа. Если пробивать с рабочим давлением, полетят брызги расплава. Поэтому кислородный тракт станка оснащают регулятором, который выставляет давление из программы. Подавать на него больше 1 МПа нельзя: избыток уйдет в перерасход или приведет к поломке.
Чистота кислорода для резки обычно превышает 99,5%. Примеси замедляют процесс, поэтому чистый газ дает более высокую скорость. Загрязненный кислород быстрее засоряет сопло и защитные стекла, оптика изнашивается раньше, а рез становится неровным. Расход кислорода невелик: 1-5 м³/ч, что заметно меньше, чем у азота.
Что происходит с кромкой после кислородной резки
На срезе формируется оксидный слой, примерно на 97% состоящий из FeO и на 3% из Fe₂O₃. Окалина ухудшает адгезию краски и покрытий, поэтому перед сваркой или покраской ее удаляют механически или химически. Для деталей, которые затем пойдут на механическую обработку, это некритично. Кроме того, пропил при таком способе шире, чем в азоте.
Важно. Кислородная резка дешевле азотной, но сложнее в настройке. Небольшое отклонение давления или неподходящий диаметр сопла дают плохой рез и прожоги.
Сжатый воздух: экономичный режим для тонкого листа
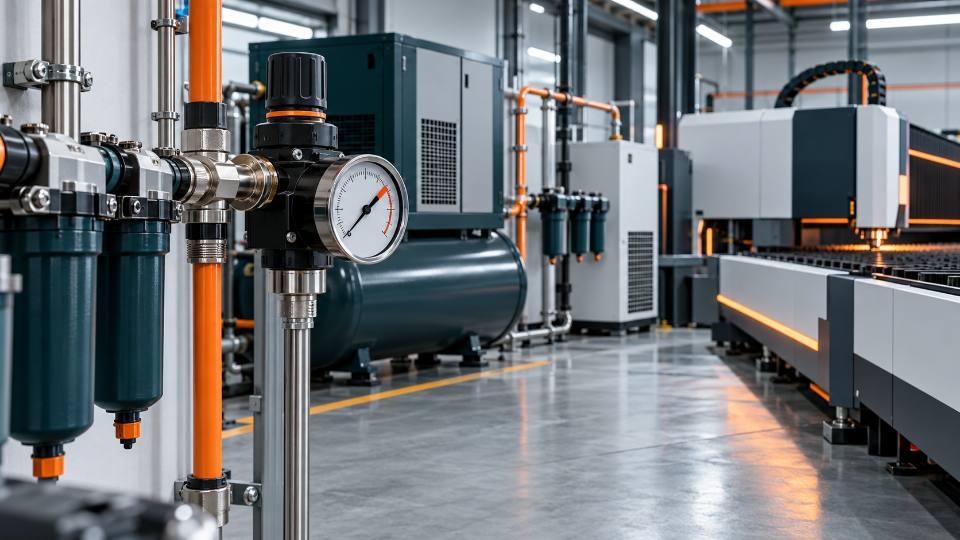
Лазерная резка воздухом привлекает тем, что газ не нужно закупать в баллонах. Но у нее есть ограничения по толщине и качеству.
Как состав воздуха влияет на срез
Атмосферный воздух примерно на 78% состоит из азота и на 21% из кислорода. Из-за кислорода в зоне реза идет слабая окислительная реакция, ее энергии хватает на тонкий металл, но для толстого металла она недостаточна.
Воздух подходит для черной стали толщиной до 3 мм и для нержавейки 0,5-1,5 мм, когда кромки все равно будут окрашены, сварены или обработаны механически. Срез темнеет и приобретает рыжеватый оттенок, у нержавейки торец получается слегка желтым. Скорость лишь немного выше, чем в азотной среде, и заметно ниже, чем в кислородной. Если лист толще 3-4 мм, на кромке появляются наплывы и шероховатость.
Подготовка воздуха: компрессор, осушение, фильтрация
При резке воздухом давление составляет 16-20 бар. Чтобы после осушителей и фильтров получить на выходе 1,6-1,8 МПа, компрессор должен выдавать 20-25 атмосфер. Расход составляет 8-18 м³/ч.
Воздушный тракт требует серьезной очистки. Влага и масло из компрессора оседают на защитных стеклах, и их приходится менять по несколько раз в час. Если тракт однажды засорить, замена фильтров уже не поможет: его придется продувать спиртом. Компрессор требует замены масла, а фильтры периодически выходят из строя.
Аргон и водород: газы для особых задач
Помимо трех основных сред применяют специализированные газы. Инертный аргон надежно защищает зону реза от окисления и стабилизирует процесс. Его используют для титана и других реакционноспособных металлов, но из-за высокой стоимости применяют относительно редко.
Водород чаще входит в состав газовых смесей. Добавка ослабляет окисление и лучше отводит тепло, поэтому ее применяют для тонкого металла и микродеталей, которым вредно лишнее тепло.
Азот, кислород и воздух в одной таблице
| Параметр | Азот (N₂) | Кислород (O₂) | Сжатый воздух |
|---|---|---|---|
| Химическая активность | Инертный | Активный | Слабо активный (около 21% O₂) |
| Механизм | Плавление без окисления | Экзотермическая реакция | Плавление со слабым окислением |
| Материалы | Нержавейка, алюминий, латунь, медь, высоколегированные сплавы | Углеродистая, конструкционная, низколегированная сталь | Тонкий лист до 3 мм |
| Скорость | Средняя | Высокая | Ниже азотной и кислородной на толщине |
| Кромка | Светлая, без окалины | Окалина, оксидный слой | Темная, легкий оксидный налет |
| Давление | 16-25 бар (до 40) | 0,4-6 бар, зависит от толщины | 16-20 бар |
| Расход | 10-25 м³/ч | 1-5 м³/ч | 8-18 м³/ч |
| Стоимость газа | Высокая | Низкая | Минимальная, нужен компрессор |
| Требования к чистоте | От 99,95%, оптимально 99,99% | Обычно выше 99,5% | Осушение и фильтрация |
Подбор газа под материал и толщину
| Материал или задача | Рекомендуемый газ | Почему |
|---|---|---|
| Нержавеющая сталь | Азот чистотой не ниже 99,95% | Сохраняется коррозионная стойкость кромки |
| Алюминий | Только азот | В кислороде образуются заусенцы и наплывы |
| Латунь, медь | Азот | Мягкие металлы перегреваются в кислороде |
| Черная сталь до 3 мм | Воздух или кислород | Экономично, если кромку потом обработают |
| Углеродистая сталь от 6 мм | Кислород | Максимальная скорость, толщина до 25-30 мм |
| Детали под порошковую окраску | Азот | Краска лучше держится на срезе без окалины |
| Титан | Аргон | С азотом металл крошится и теряет свойства |
Более дорогой газ нередко делает деталь дешевле в итоге: после него не нужна зачистка. Поэтому сравнивают цену готового изделия целиком.
Чистота газа и маркировка N27, N48, N50
Для лазерной резки качество технического газа описывают процентным содержанием основного компонента. Для азота и кислорода оно составляет 99% и несколько знаков после запятой. В лазерной обработке распространена система NXY, в которой X равен количеству девяток в записи чистоты, а Y обозначает последнюю значимую цифру.
| Обозначение | Концентрация газа, % |
|---|---|
| N27 | 99,7 |
| N48 | 99,998 |
| N50 | 99,9999 |
Большее число после буквы N означает меньше посторонних примесей в канале реза и более стабильный результат. Требования к газу для лазерной резки указывают производители станков, поскольку от чистоты зависит срок службы оптики. Для резки большинства деталей достаточно газа категории ОЧ, то есть очень чистого, или ОСЧ, особо чистого.
Способ получения азота тоже имеет значение. Мембранная технология не позволяет получить концентрацию выше 99,6%, поэтому для лазерного станка используют адсорбционную азотную станцию.
Что кроме газа влияет на качество реза
Лазерная резка даже с правильно выбранным газом требует точной настройки оборудования. На большинстве станков предусмотрено два входа для подключения вспомогательного газа. Первый тракт нерегулируемый и предназначен для азота или воздуха: давление выставляют на редукторе баллона, и газ идет напрямую в режущую головку. Второй тракт кислородный, он оснащен регулятором для точного управления давлением из программы.
Также на результат влияют:
- фокусировка луча: ошибка в положении фокуса дает неровную кромку или потерю мощности;
- диаметр и состояние сопла: если сузить отверстие на 0,5 мм и сохранить давление, газа уйдет почти в два раза меньше, а качество практически не изменится;
- чистота защитных стекол и оптики;
- герметичность газовой магистрали, утечки в которой достигают 20-30%;
- тип источника: волоконный лазер дает более узкий рез, чем CO₂-станок, и требует сопла большего диаметра, но его производительность компенсирует перерасход азота.
Как организуют подачу газа: баллоны, криоцилиндры, генераторы
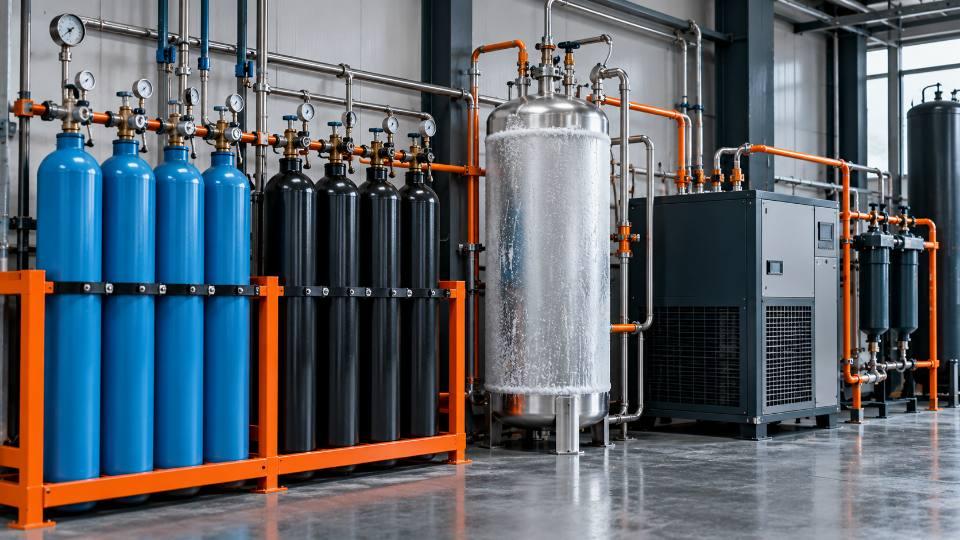
Вспомогательный газ поступает на станок одним из нескольких способов:
- баллоны по 40 или 70 литров неудобны тем, что их приходится часто менять;
- баллонная рампа или моноблок из нескольких десятков баллонов, обвязанных шлангами, работает дольше, но требует больше площади, а заправлять ее сложнее;
- газификатор, или криоцилиндр, хранит газ в жидком виде, обеспечивает высокую чистоту на выходе, компактен и безопасен в эксплуатации;
- генератор азота с бустером производит азот прямо на месте и держит ровное давление до 30 бар.
Схему выбирают по загрузке станка. Если лазерная резка идет не больше 8 часов в неделю, хватит баллонной рампы. Для средней загрузки выгоднее взять криоцилиндр. Цеху, который работает круглосуточно, подойдет генератор азота: он окупается за 1-2 года. Баллонный газ остается оправданным при потреблении 5-30 нм³ в сутки.
Для получения азота высокого давления после адсорбционной станции ставят поршневой дожимной компрессор с диапазоном 15-40 бар. Ему нужен буферный объем: несколько ресиверов по 0,25 нм³ на рабочее давление 40 бар, которые не подлежат регистрации в Ростехнадзоре, или моноблок из 16-20 баллонов. Без буфера после запуска станка давление азота падает, следом снижается концентрация, и качество реза ухудшается.
Важно. Перед выбором схемы определите основной металл и толщину, рассчитайте месячный расход по давлению, диаметру сопла и времени работы, а затем сравните полную стоимость баллонов, криоцилиндров и генератора с учетом обслуживания и электроэнергии.
Главное о выборе газа
- Азот выбирают, когда нужна чистая светлая кромка: для нержавеющей стали, алюминия, латуни, меди и деталей под покраску. Давление 15-40 бар, чистота от 99,95%.
- Кислород нужен для углеродистой и конструкционной стали, если в приоритете скорость и толщина до 25-30 мм. Давление ниже и уменьшается с ростом толщины, но на кромке остается окалина.
- Сжатый воздух подходит для тонкого металла до 3 мм, если вид кромки не критичен. Экономия реальна только при грамотной подготовке воздуха.
- Титан режут в аргоне, водород используют в специальных смесях.
- Грамотно подобранные газ, давление и сопло снижают себестоимость лазерной резки на десятки процентов, качество при этом сохраняется.
Вопросы и ответы
Можно ли резать нержавеющую сталь кислородом?
Нет. Кислород окисляет нержавейку и лишает кромку коррозионной стойкости. Для нее используют азот чистотой не ниже 99,95%, для тонкого листа без требований к цвету кромки допустим воздух.
Почему алюминий режут только в азоте?
При резке в кислороде на кромках алюминия образуются тугоплавкие оксиды, заусенцы и наплывы. Азот исключает окисление, и срез получается ровным.
Каким газом режут титан?
Аргоном. При лазерной резке титан реагирует с азотом, становится хрупким и теряет свойства, а кислород для него тоже не подходит.
Какой газ выбрать для деталей под порошковую покраску?
Азот. На срезе не остается окалины, поэтому покрытие хорошо держится без дополнительной зачистки кромки.
Почему кромка после резки азотом пожелтела?
Обычно это признак недостаточной чистоты газа: в канал реза попадают следы кислорода.
До какой толщины металл можно резать воздухом?
Черную сталь режут воздухом до 3 мм, нержавейку до 1,5 мм. На толщинах свыше 3-4 мм появляются наплывы и шероховатость.
Что дешевле: резка азотом или кислородом?
Кислородная резка дешевле: давление и расход газа ниже. Азот дороже, но экономит на зачистке, поэтому итог считают по стоимости готовой детали.
Нужно ли удалять окалину после кислородной резки?
Если деталь пойдет под сварку или покраску, да. Окалину удаляют механически или химически. Для заготовок под механическую обработку это некритично.
Лазерная резка металла под вашу задачу
Компания «Технологии Приборостроения» выполняет лазерную резку металла и постобработку деталей под ключ в Москве. Подберем режим и газ под материал, толщину и требования к кромке, а также выполним последующие операции.
- Лазерная резка металла
- Лазерная резка нержавейки
- Лазерная резка алюминия
- Лазерная резка углеродистой стали
- Резка меди, бронзы и латуни
- Лазерная резка тонкого металла
- Порошковая покраска
Источники
- ГОСТ 9293-74 «Азот газообразный и жидкий. Технические условия».
- ГОСТ 5583-78 «Кислород газообразный технический и медицинский. Технические условия».
- ГОСТ 10157-2016 «Аргон газообразный и жидкий. Технические условия».
- ГОСТ 17433-80 «Промышленная чистота. Сжатый воздух. Классы загрязненности».
- ГОСТ Р ИСО 9013-2022 «Термическая резка. Классификация резов. Геометрические характеристики изделий и допуски качества».
- Приказ Ростехнадзора от 15.12.2020 № 536 «Об утверждении федеральных норм и правил в области промышленной безопасности "Правила промышленной безопасности при использовании оборудования, работающего под избыточным давлением"».
Есть задача по изготовлению деталей? Сделаем бесплатный расчет
Пришлите эскиз, фото, чертеж или размеры — поможем оформить данные для производства, подберем технологию и рассчитаем стоимость.
Ищете решение своей задачи по теме статьи? Бесплатно проконсультируем
Подскажем по технологии, материалу, обработке и стоимости изготовления. Разберем вашу задачу и предложим оптимальное решение.

Читайте также другие статьи по теме:
Все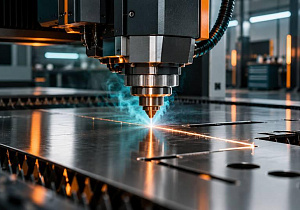


Вам могут быть интересны наши услуги:
Прикрепите фото, эскиз или чертеж и получите бесплатный расчет в течении 20-30 минут.
Получите расчет в течении
20-30 минут
Сделайте эскиз или набросок на бумаге и укажите необходимые размеры, а мы переведем все в чертеж и произведем расчет.
