

Под дефектом лазерной резки обычно понимают отклонение формы, поверхности или кромки детали от требований чертежа и условий ее дальнейшего использования.
При этом не любая видимая полоса на кромке означает брак. Требования к декоративной панели, детали под сварку и заготовке, которая после резки будет шлифоваться, могут существенно различаться.
ГОСТ Р ИСО 17658-2022 классифицирует дефекты термической резки по нескольким группам: дефекты кромок, дефекты поверхности реза, налипший шлак, трещины и прочие нарушения. Среди конкретных признаков стандарт описывает, например, оплавление кромки, цепочки застывших капель и налипший шлак.
Поэтому при оценке результата важно учитывать не только внешний вид детали, но и ее назначение, размеры, допуски и последующие технологические операции.
Почему появляются дефекты лазерного реза
На качество реза одновременно влияет несколько параметров. Это мощность лазерного источника, скорость движения головки, положение фокуса, высота сопла, давление и состав технологического газа, состояние оптики и сопла, свойства самого металла.
Например, при недостаточной энергии луча металл может не прорезаться полностью. Но похожий результат возможен и при загрязненном защитном стекле, неправильно выставленном фокусе или недостаточно эффективном удалении расплава газом.
Слишком большое тепловложение создает противоположную проблему: кромка начинает оплавляться, мелкие элементы теряют форму, а тонкий лист может деформироваться.
Поэтому диагностировать качество реза следует как результат работы всей системы, а не одного параметра.
Основные виды дефектов лазерной резки
Грат и налипший металл на нижней кромке
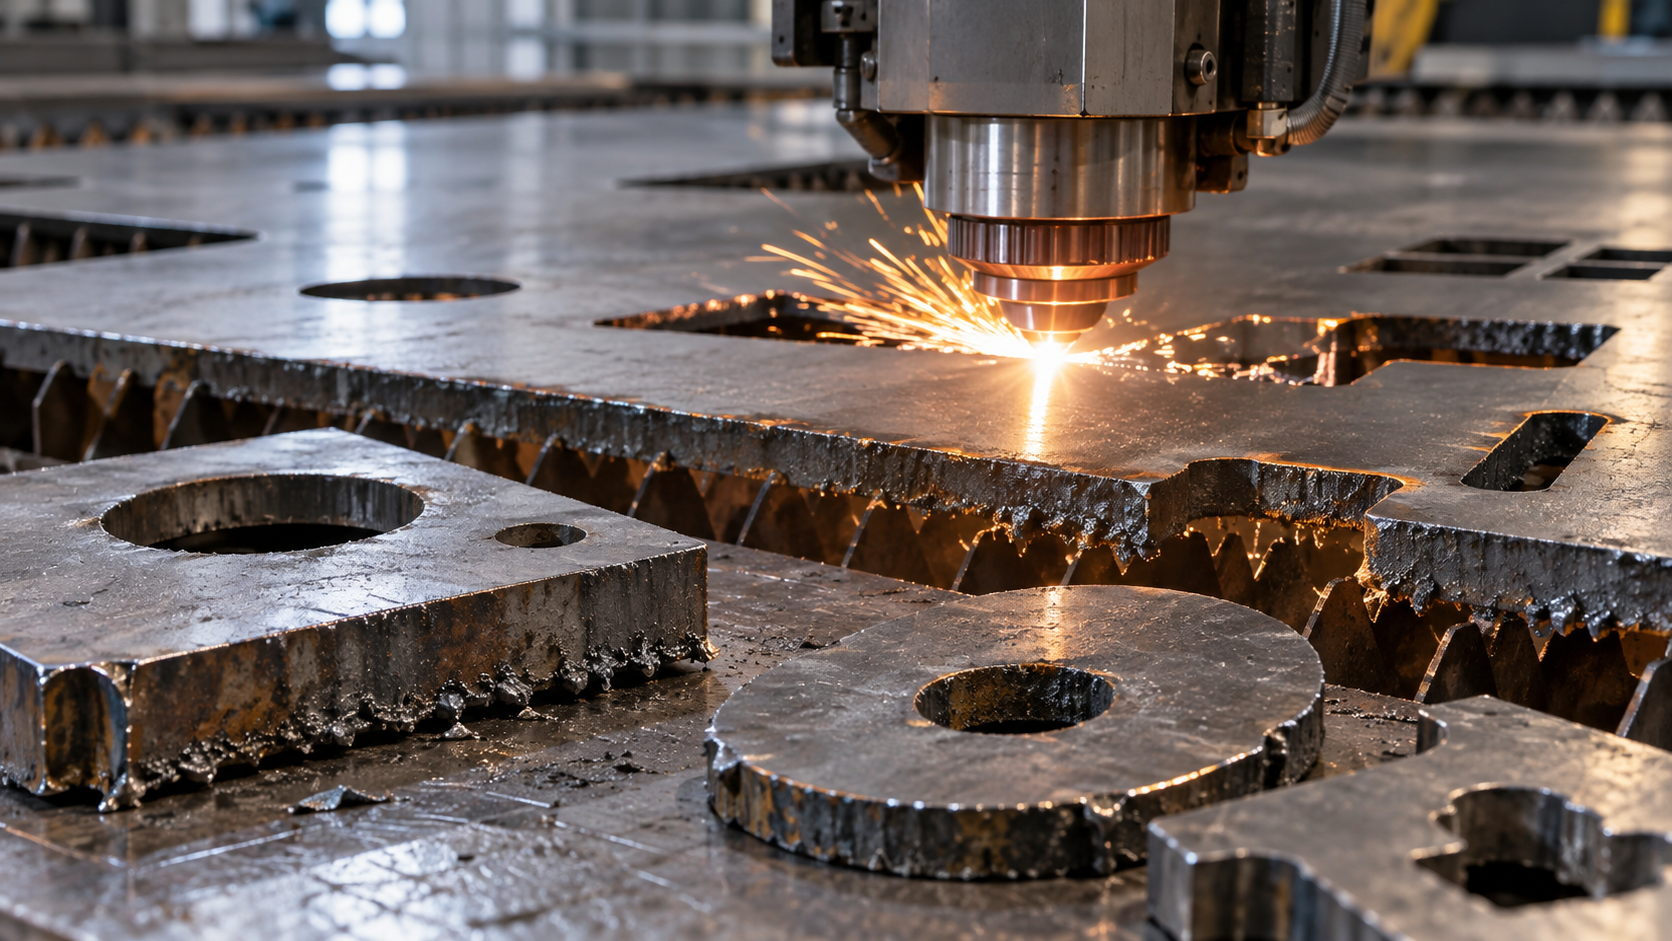
Грат — один из наиболее часто встречающихся дефектов лазерной резки. Он выглядит как мелкие острые выступы, капли либо сплошной наплыв застывшего металла преимущественно на нижней кромке детали.
Он появляется, когда расплавленный металл не полностью удаляется из канала реза и успевает застыть на выходе.
Возможными причинами становятся неправильно подобранная скорость, положение фокуса, давление вспомогательного газа, загрязненное или поврежденное сопло и нарушение его центровки.
Важно посмотреть, как распределен грат. Если он одинаков по всему периметру, вероятнее проблема связана с режимом резки, газом или фокусом. Если наплывы возникают преимущественно с одной стороны детали, стоит проверить центровку сопла и равномерность газового потока. Если качество постепенно ухудшается по ходу раскроя, причиной может быть нагрев листа или загрязнение элементов режущей головки.
Грат, шлак и окалина — это не одно и то же
Эти термины на практике часто используют как синонимы, хотя технологически они обозначают разные явления.
Грат — выступающий за геометрию детали материал на кромке. Налипший шлак — трудноудаляемый материал, который остается преимущественно в нижней части поверхности реза. Именно термин «налипший шлак» используется в ГОСТ Р ИСО 17658-2022.
Окалина — это уже оксидный слой, образующийся на поверхности металла вследствие высокотемпературного окисления. На сайте dtechno-laser.ru этой теме посвящен отдельный материал.
Такое разграничение важно для диагностики: механический наплыв расплава и оксидная пленка требуют разных способов устранения.
Оплавление и скругление кромок
Вместо четкого контура верхняя кромка становится округлой, поверхность возле линии реза подплавляется, а мелкие отверстия и тонкие перемычки теряют заданную форму.
Обычно это признак избыточного тепловложения. Причиной может быть слишком низкая скорость относительно выбранной мощности, неправильная фокусировка или накопление тепла при обработке нескольких близко расположенных элементов.
Характерный случай — оплавленные углы. При изменении направления станок замедляет движение, но луч продолжает воздействовать на небольшой участок металла. Поэтому прямые отрезки могут выглядеть идеально, а углы оказываются перегретыми.
В таком случае проблема может решаться не изменением общего режима резки, а управлением мощностью при замедлении и корректировкой траектории.
Неполный прорез металла
При непрорезе деталь полностью не отделяется от листа либо на отдельных участках остаются металлические перемычки.
Причина заключается в том, что энергии либо эффективности удаления расплава недостаточно для прохождения всей толщины материала.
Проверять следует соответствие режима марке и толщине металла, скорость, мощность, фокусировку, состояние защитной оптики, давление газа и сопло.
Особенно информативно расположение непрореза. Если проблема возникает по всему контуру, вероятнее неправильно подобран основной режим. Если только в определенном направлении или участке детали, необходимо дополнительно проверить сопло, его центровку, высоту головки и состояние самого листа.
Неровная кромка, борозды и повышенная шероховатость
На поверхности качественного лазерного реза могут присутствовать характерные линии, однако глубокие нерегулярные борозды, выраженные гребешки и резкие изменения шероховатости свидетельствуют о нестабильности процесса.
Причиной могут быть неправильная скорость, положение фокуса, нестабильное давление газа, загрязнение оптики, поврежденное сопло или механические вибрации.
Особенно важно обращать внимание на направление линий. Если характер борозд меняется на поворотах, проблема может быть связана с движением станка и изменением скорости на малых радиусах, а не непосредственно с мощностью лазера.
Конусность реза
В идеальном случае стенки детали должны соответствовать заданной геометрии. На практике верхняя и нижняя ширина реза могут несколько различаться.
Выраженная конусность возникает из-за особенностей распределения энергии по толщине металла, неправильного положения фокуса либо несоответствия режима конкретной толщине.
Для обычной заготовки небольшое отклонение иногда некритично. Но при изготовлении деталей с точными посадками, отверстиями или соединяемыми поверхностями оно может влиять на сборку.
Именно поэтому качество реза нельзя оценивать только визуально сверху.
Прожиги и дефекты в точке врезки
Начало контура — отдельный технологически сложный участок. Здесь лазер сначала должен пробить металл, после чего станок переходит к обычному движению по траектории.
Неправильно подобранная пробивка может оставить кратер, крупный наплыв, расширенное отверстие, брызги или непрорезанный участок.
Если остальная часть кромки выглядит нормально, а дефект возникает только в одном месте, менять основной режим резки нецелесообразно. В первую очередь следует проверить параметры пробивки, место входа в контур и переход от пробивки к движению.
На ответственных деталях точку врезки по возможности располагают так, чтобы она не повреждала функциональную поверхность.
Потемнение и окисление кромки
Изменение цвета кромки не всегда является браком. Результат зависит в том числе от материала и используемого вспомогательного газа.
При кислородной резке углеродистой стали химическая реакция участвует непосредственно в процессе резки, поэтому формирование оксидного слоя закономерно. Если требуется поверхность для дальнейшего окрашивания, сварки или нанесения покрытия, необходимость удаления этого слоя следует учитывать в технологической цепочке.
При резке с использованием инертного газа требования к чистоте кромки могут быть другими. Выраженное окисление в таком случае может быть поводом проверить качество газа и герметичность системы.
Термическая деформация детали
Хотя зона теплового воздействия при лазерной резке сравнительно мала, тонкие, длинные и узкие детали все равно могут деформироваться.
Риск увеличивается, если на небольшой площади располагается много отверстий или соседних контуров и металл не успевает охлаждаться между проходами.
В этом случае недостаточно просто уменьшить мощность. Необходимо оценивать раскладку деталей на листе, последовательность прохождения контуров, расстояние между резами и накопление тепла.
Если коробление возникает при нормальной кромке, причина нередко связана именно с геометрией детали и раскроем.
Трещины и локальные повреждения
Трещины встречаются значительно реже грата или оплавления, но для ответственных изделий являются гораздо более серьезным дефектом.
ГОСТ Р ИСО 17658-2022 выделяет как макротрещины, видимые невооруженным глазом, так и микротрещины, обнаруживаемые только при увеличении.
Если на кромке есть трещина, глубокий выхват или другое нарушение сплошности, простой шлифовки может быть недостаточно. Возможность использования такой детали должна определяться требованиями чертежа и условиями ее дальнейшей эксплуатации.
Быстрая диагностика дефектов лазерной резки
| Что видно на детали | Возможные причины | Что проверить в первую очередь |
|---|---|---|
| Грат по всей нижней кромке | режим резки, фокус, газ | скорость, фокусировку, давление газа |
| Грат только с одной стороны | неравномерный поток газа | центровку и состояние сопла |
| Оплавлена верхняя кромка | слишком большое тепловложение | мощность, скорость, фокус |
| Оплавляются только углы | замедление движения | управление мощностью и траекторию |
| Деталь не прорезана | недостаточно энергии либо плохо удаляется расплав | мощность, скорость, фокус, оптику, газ |
| Кромка сильно ребристая | нестабильный процесс | газ, сопло, оптику, скорость |
| Дефект только в начале контура | проблема пробивки | параметры врезки |
| Постепенное ухудшение качества | нагрев или загрязнение системы | защитное стекло, сопло, температуру листа |
| Деталь выгибается | накопление тепла | раскладку и последовательность резов |
| Кромка темнеет или окисляется | особенности газа либо перегрев | тип и качество газа, режим резки |
Главный принцип диагностики — не изменять сразу несколько параметров. Если одновременно изменить скорость, мощность, фокус и давление, улучшение качества не позволит понять первоначальную причину проблемы. Гораздо эффективнее зафиксировать исходный результат и менять параметры последовательно. Такой подход используется и в подробных технических руководствах по диагностике лазерной резки.
Как определить причину дефекта по месту его появления
Местоположение дефекта часто дает больше информации, чем его внешний вид.
Если проблема наблюдается равномерно по всему контуру, сначала проверяют общий режим резки, фокусировку и технологический газ.
Если дефект располагается только с одной стороны, внимание стоит обратить на сопло, центровку луча и направление газового потока.
Если повреждены преимущественно углы и небольшие отверстия, вероятна проблема с накоплением тепла при замедлении движения.
Если дефект возникает только в начале контура, следует проверять пробивку и точку входа.
Если качество ухудшается по мере обработки листа, следует исключить загрязнение защитной оптики, состояние сопла и накопление тепла.
Это значительно сужает область поиска и позволяет не менять корректные настройки без необходимости.
Как материал влияет на качество лазерного реза
Универсального режима лазерной резки для всех металлов не существует. Даже при одинаковой толщине углеродистая сталь, нержавеющая сталь и алюминий требуют разных технологических условий.
Кроме марки металла имеют значение состояние поверхности, наличие ржавчины, прокатной окалины, масла или защитной пленки.
Например, загрязнения на поверхности способны изменять поглощение энергии и нарушать стабильность процесса. Поэтому при появлении повторяющегося дефекта необходимо проверять не только оборудование, но и фактическую партию материала.
Для dtechno-laser.ru этот блок дополнительно позволяет сделать естественные внутренние ссылки на страницы лазерной резки конструкционной стали, нержавеющей стали и алюминия. На сайте уже существуют отдельные посадочные страницы под эти материалы.
Когда достаточно зачистки, а когда нужна повторная резка
Не каждый дефект автоматически означает, что деталь нужно выбрасывать.
Незначительный грат, поверхностные наплывы или следы окисления во многих случаях можно удалить последующей обработкой, если после нее сохраняются требуемые размеры и геометрия.
Совсем другая ситуация возникает при непрорезе, значительном оплавлении контура, нарушении размера отверстия, выраженной конусности, сильной деформации или трещине.
Здесь решение следует принимать исходя не из возможности визуально «спрятать» дефект, а из того, будет ли деталь после исправления соответствовать чертежу и выполнять свою функцию.
Особенно это важно перед сваркой, гибкой, окрашиванием и точной сборкой: дефект кромки способен проявиться уже на следующем этапе производства и увеличить суммарную стоимость изготовления изделия.
Как проверяют качество лазерной резки
При приемке оценивают геометрию детали, состояние верхней и нижней кромки, наличие грата и налипшего шлака, шероховатость поверхности реза, перпендикулярность стенки и признаки перегрева.
ISO 9013 устанавливает классификацию и геометрические характеристики термических резов, включая лазерные. Для лазерной резки область применения стандарта распространяется на толщины от 0,5 до 32 мм; требования стандарта применяются, когда ссылка на него предусмотрена в чертеже или другой документации.
ГОСТ Р ИСО 17658-2022, в свою очередь, полезен прежде всего для корректного обозначения видов дефектов.
При заказе деталей с повышенными требованиями поэтому желательно заранее указывать в документации не просто фразу «качественный рез», а конкретные требования к размерам, допускам и состоянию кромок.
Как снизить вероятность дефектов
Основная часть проблем предотвращается еще до запуска всей партии. Для этого технолог проверяет соответствие материала и толщины выбранному режиму, состояние сопла и защитной оптики, фокусировку, газовую систему и параметры пробивки.
При сложных деталях дополнительно оценивают последовательность прохождения контуров и вероятность локального перегрева.
Для серийного производства особенно полезен контроль первой детали. Исправить режим после тестового реза значительно дешевле, чем обнаружить дефект после завершения всей партии.
Именно поэтому качество лазерной резки определяется не только характеристиками оборудования, но и правильной подготовкой технологического процесса.
15.09.2026Есть задача по изготовлению деталей? Сделаем бесплатный расчет
Пришлите эскиз, фото, чертеж или размеры — поможем оформить данные для производства, подберем технологию и рассчитаем стоимость.
Ищете решение своей задачи по теме статьи? Бесплатно проконсультируем
Подскажем по технологии, материалу, обработке и стоимости изготовления. Разберем вашу задачу и предложим оптимальное решение.

Читайте также другие статьи по теме:
Все


Вам могут быть интересны наши услуги:
Прикрепите фото, эскиз или чертеж и получите бесплатный расчет в течении 20-30 минут.
Получите расчет в течении
20-30 минут
Сделайте эскиз или набросок на бумаге и укажите необходимые размеры, а мы переведем все в чертеж и произведем расчет.
